
Product
超硬合金ロール
Cemented Carbide Rolls
高速線材・棒鋼・異形棒鋼の圧延に使用する超硬合金製ロールです。高温下でも硬度低下が少なく、耐熱疲労性・耐摩耗性・強度に優れ、他材種では得られない長寿命と圧延材の表面品質を実現します。WC–Co 系と WC–Co–Ni–Cr 系の 2 系統から、各スタンドの負荷条件に合わせて最適なグレードをご提案します。
- φ100–480外径レンジ
- 2,200MPa 以上の抗折力
- ±0.02mm 外径公差(精密級)
- 25グレードから選定
Features
超硬合金ロールの特長
硬さと耐摩耗性は炭化タングステン(WC)が、靭性と強度は結合材(Co・Ni・Cr)が担います。この配合比を変えることで、同じ形状のリングでもスタンドごとに求められる性能を作り分けられます。
高温でも硬度が落ちにくい
熱伝導性が良く、高温状態での硬度低下が小さいため、高速圧延時も溝形状を保持します。
耐熱疲労・耐摩耗性
網目状の熱疲労亀裂の発生と進展を抑え、1 溝あたりの圧延量と圧延材の表面品質を向上させます。
スタンド別の最適配合
負荷と衝撃の大きい前段は強度・耐熱疲労性を、負荷の小さい後段は耐摩耗性を優先して選定します。
繰り返し再研削で長寿命
溝の再研削により再使用が可能。工具鋼ロールと比べて交換頻度を大幅に低減し、生産効率を高めます。
Line-up
製品ラインナップ
用途・圧延機の形式に応じて、リングロール単体から組立済みの組合せロール、周辺部材までご用意しています。図面支給によるオーダー製作にも対応します。
Ring Roll
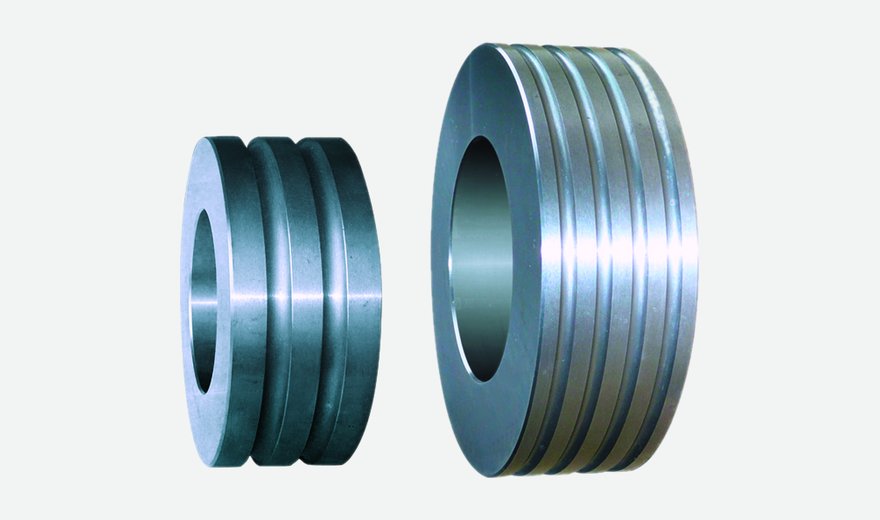
リングロール(仕上材)
高速線材圧延機・棒鋼圧延機の仕上/予備仕上スタンド用。外径 φ100〜480mm、内径 φ50〜380mm、高さ 20〜200mm の範囲で製作します。溝加工済み・未加工いずれも対応可能です。
Ribbed Bar / High Speed
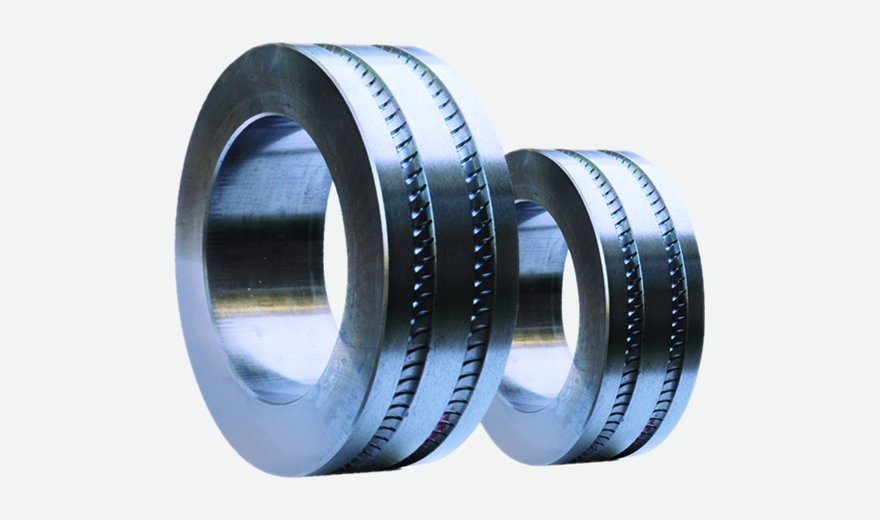
高速異形棒鋼用リングロール
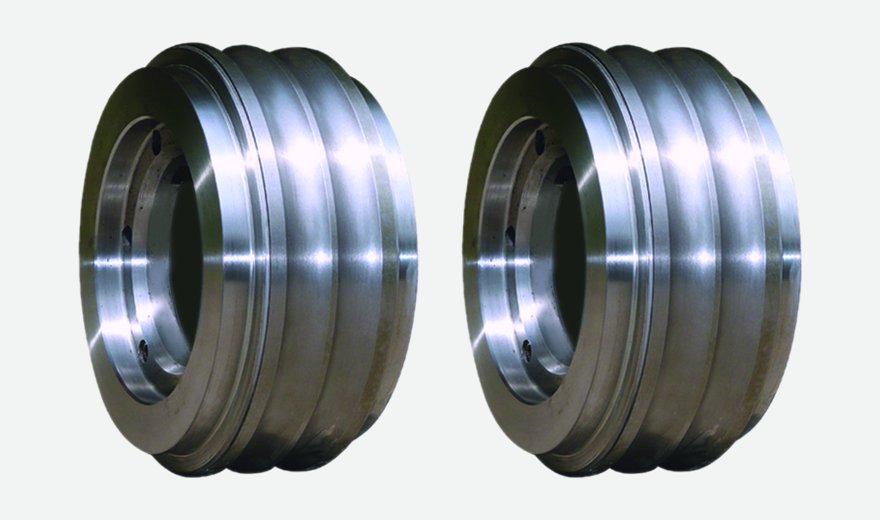
異形棒鋼の高速圧延用に、リブ・節の彫り込み加工まで施したリングロールです。節形状(角度 α・高さ h・幅 b・ピッチ l)は圧延材の規格に合わせて設計します。
Composite
コンポジットロール
超硬合金部と鋼部を組み合わせた構造により、大径・大幅のロールを経済的に構成します。断面設計・嵌合部の仕様は圧延機仕様に合わせて個別に検討します。
3-Roll Mill
スリーロール用 超硬ロール
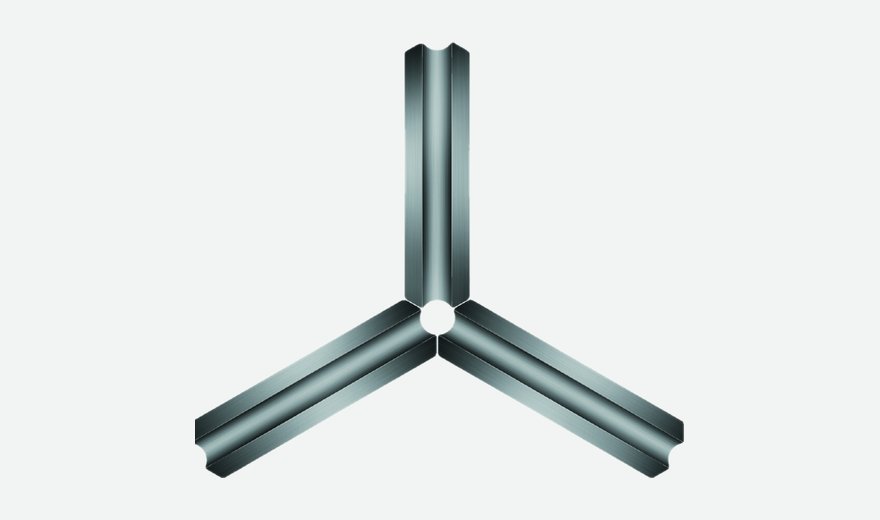
3ロール式圧延機の球面研磨鋳鉄ロールの置き換え用。軸受鋼・ばね鋼・合金鋼などの特殊鋼で、鋼材表面性状と公差管理が明確に向上し、寿命は鋳鉄ロールの 10 倍以上です。
- 代表寸法:外径 φ360 / φ330 / φ215、幅 75mm
Cold Rolling
冷間圧延異形棒鋼用 超硬ロール
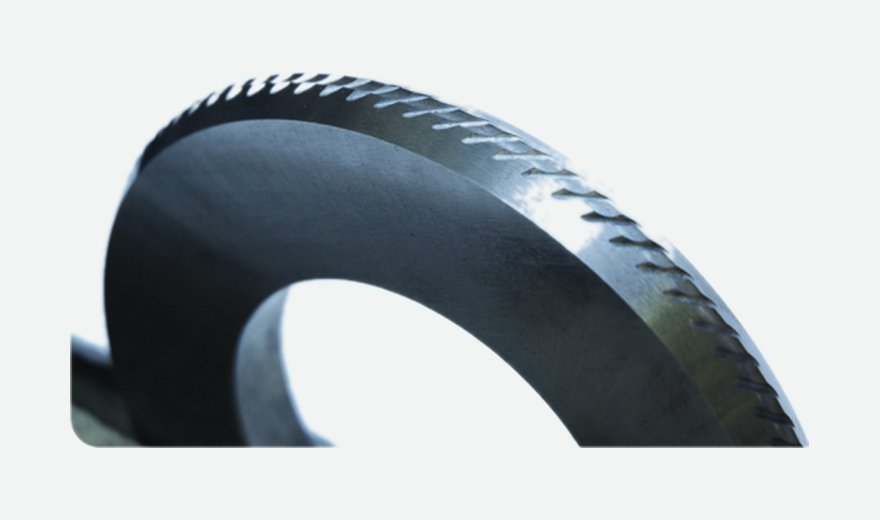
3 方向に配したロールで成形する方式です。外観品質・寸法精度が高く、節の輪郭が明瞭な異形棒鋼が得られます。繰り返し再研削が可能で、1 回の再研削あたりの圧延量は 600〜2,000t。一般工具鋼ロールの 20〜30 倍に相当します。
Combined Roll
超硬合金 組合せロール
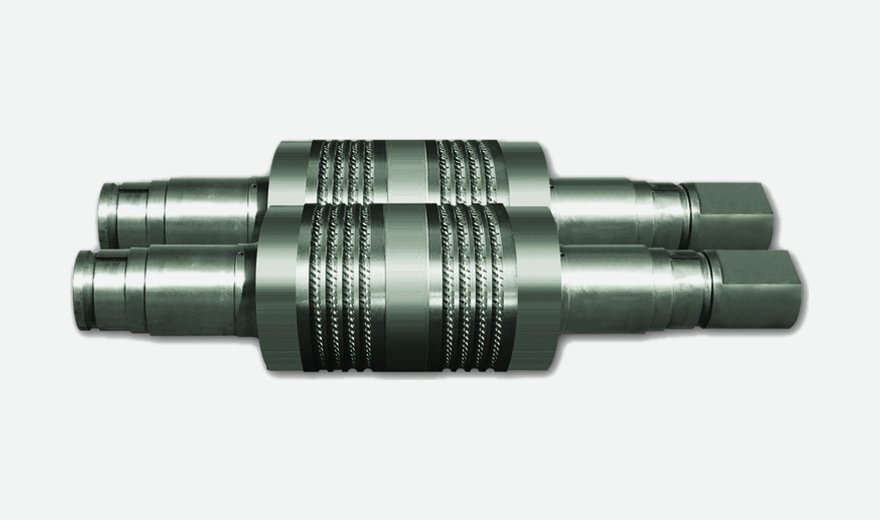
油圧ナット機構により 200MPa 以上の軸方向圧力でリングを芯軸に固定。予圧下で使用することで高い圧延性能を発揮します。溝替え・ロール替えの回数を減らし、歩留りと表面品質を高めます。
- 設計・溝加工・彫り込みなどの技術サービスに対応
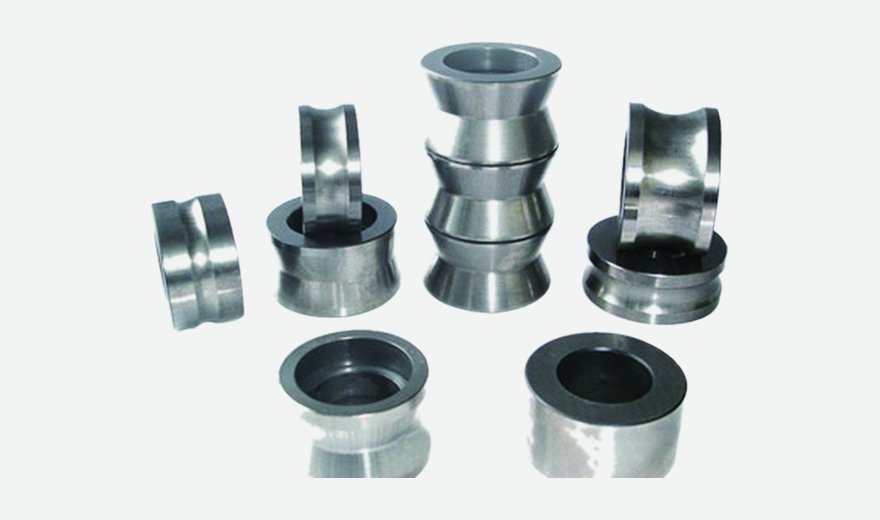
Guide Roller
超硬合金製 ガイドローラ
鋼を結合相とする超硬合金(スチールボンド系)を使用し、図面支給により各種仕様のガイドローラを製作します。溝形状(R・α)、内径・外径・高さは用途に応じて設定し、同軸度 φ0.02mm で仕上げます。
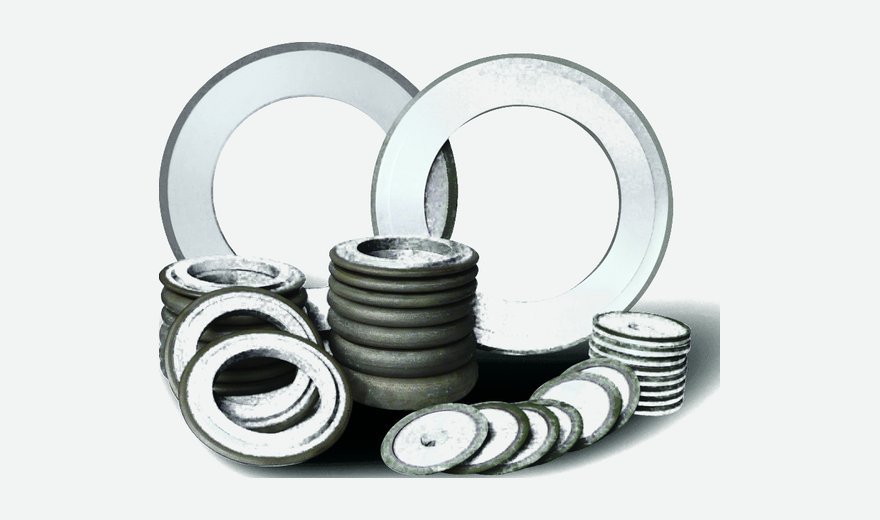
Grinding Wheel
ダイヤモンド砥石
ロールの溝の再研削用として、レジンボンド・ビトリファイドボンド・メタルボンド(電着を含む)をご用意。冶金・機械・ガラス製品分野で広くご使用いただけます。
組合せロールの種類
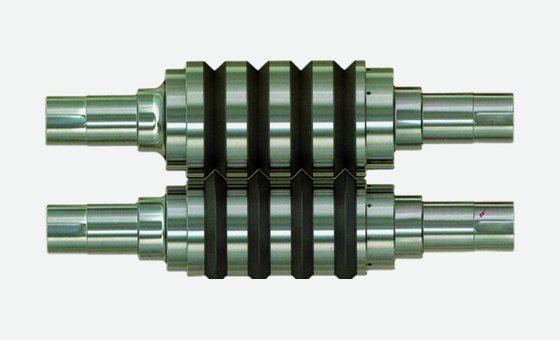
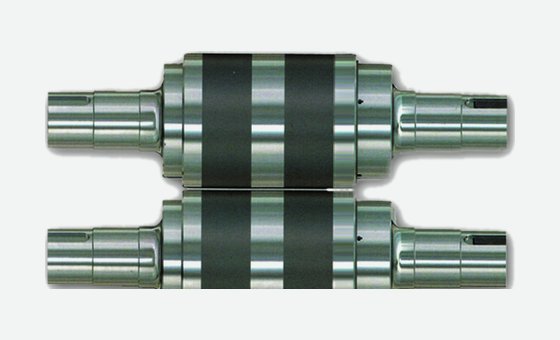
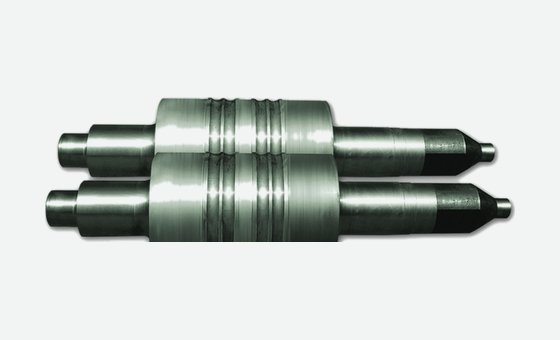
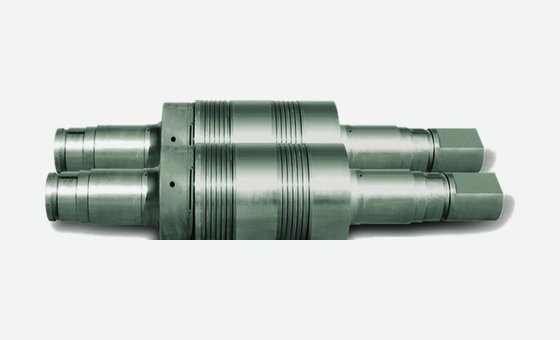
断面図・寸法図
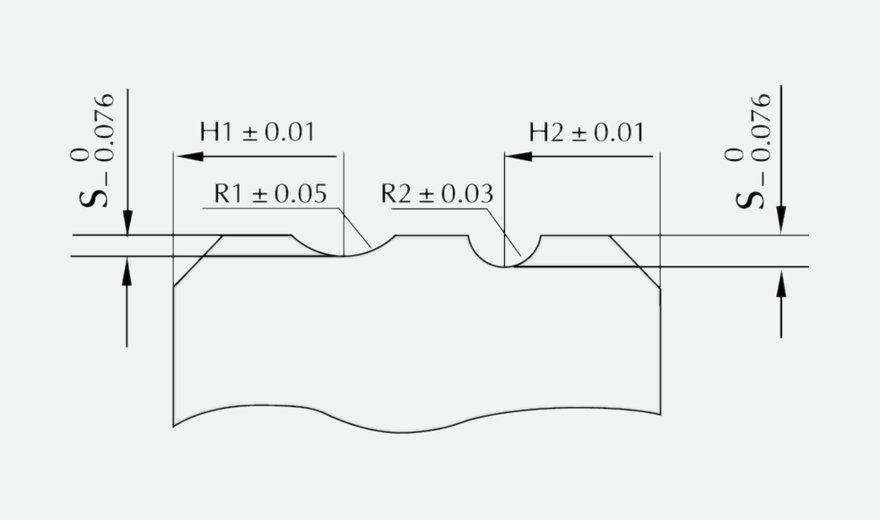
H₁・H₂ ±0.01/R₁ ±0.05/R₂ ±0.03
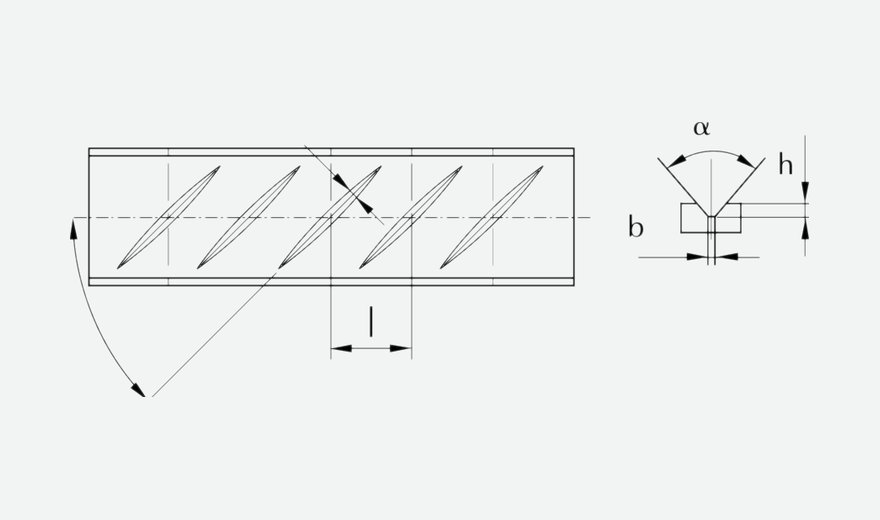
角度 α・高さ h・幅 b・ピッチ l
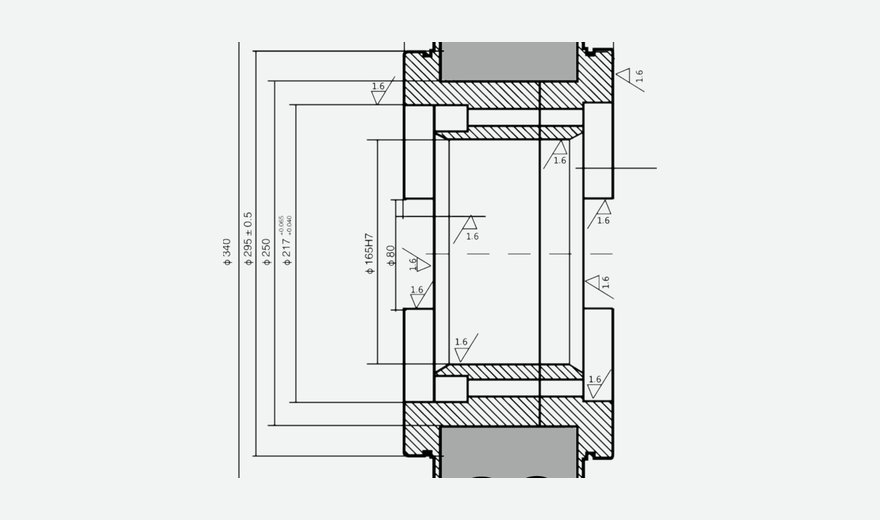
嵌合部・寸法公差の指示例
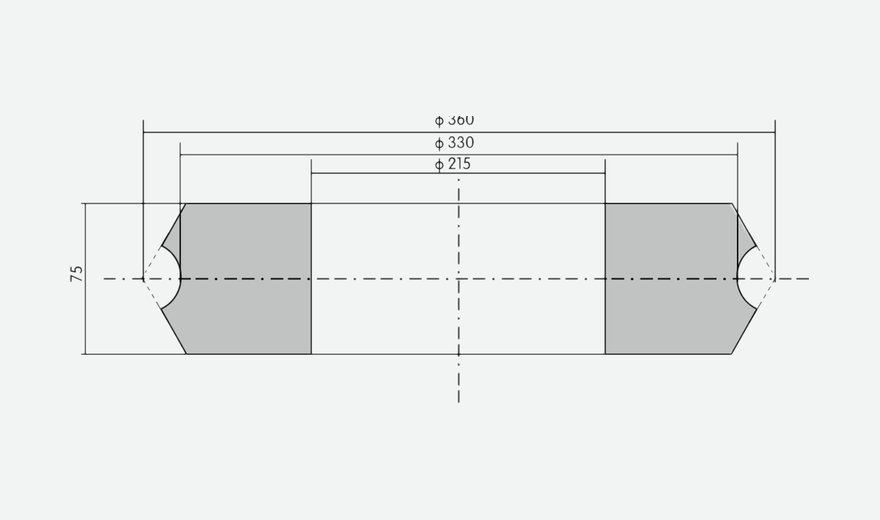
φ360/φ330/φ215、幅 75mm
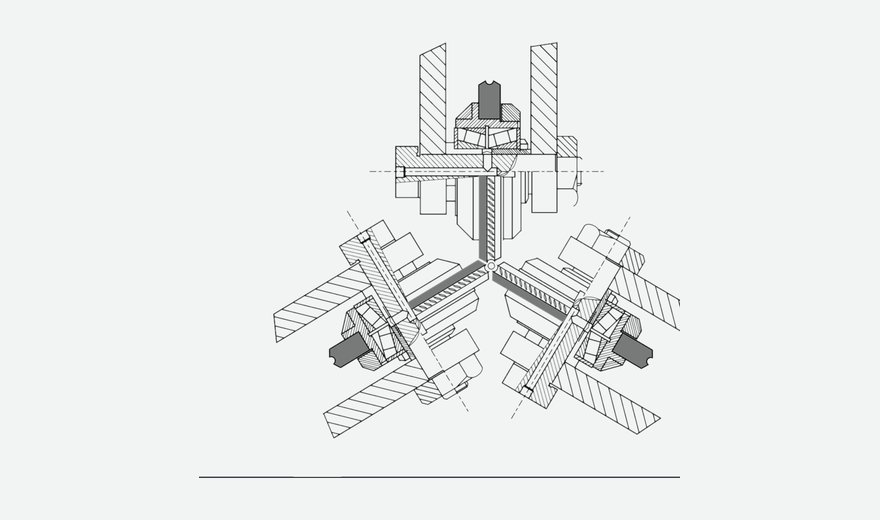
3 方ロール方式の断面
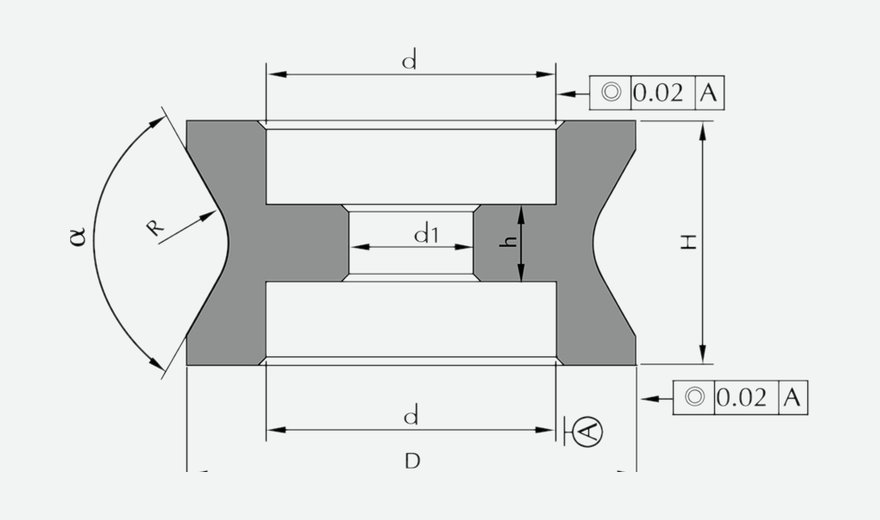
溝形状 R・α/同軸度 φ0.02mm
3ロールミルへの適用
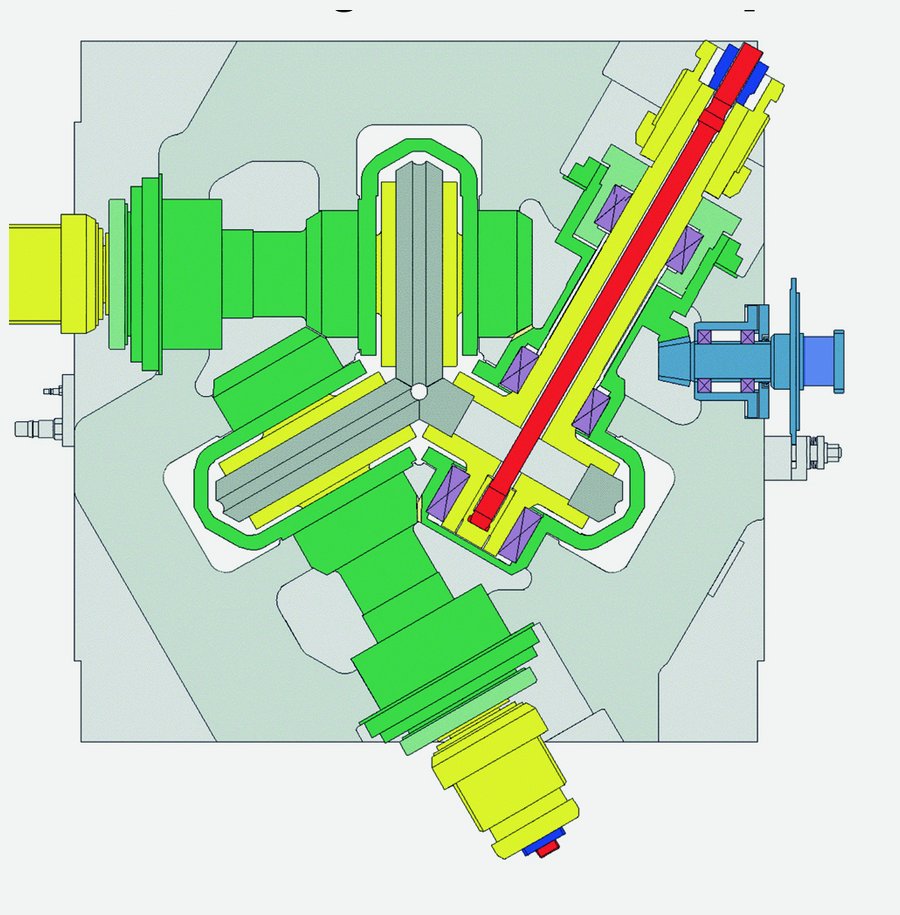
スリーロール用の超硬合金ロールは、従来の球面研磨鋳鉄ロールを置き換えるものです。軸受鋼・ばね鋼・合金鋼などの特殊鋼種の生産に用いられ、鋼材表面の性状と寸法公差の管理精度が明確に向上します。
耐摩耗性に優れ、使用寿命は鋳鉄ロールの 10 倍以上。ロール替え回数の削減により、ライン停止時間の短縮にも寄与します。
Specification
寸法範囲と精度
外径・内径・高さの許容差は、用途に応じて「精密級」「普通級」からお選びいただけます。表に無い特殊要求も個別対応いたします。
リングロールの寸法範囲
| 外径 D(mm) | 内径 d(mm) | 高さ H(mm) |
|---|---|---|
| 100 〜 480 | 50 〜 380 | 20 〜 200 |
外径・内径・高さの許容差
| 項目 | 外径 D ≦ 200mm | 外径 D > 200mm | ||
|---|---|---|---|---|
| 精密級 | 普通級 | 精密級 | 普通級 | |
| 外径(mm) | ± 0.02 | ± 0.05 | ± 0.03 | ± 0.05 |
| 内径(mm) | +0.020 / 0 | +0.035 / 0 | +0.025 / 0 | +0.050 / 0 |
| 高さ(mm) | ± 0.025 | ± 0.10 | ± 0.05 | ± 0.10 |
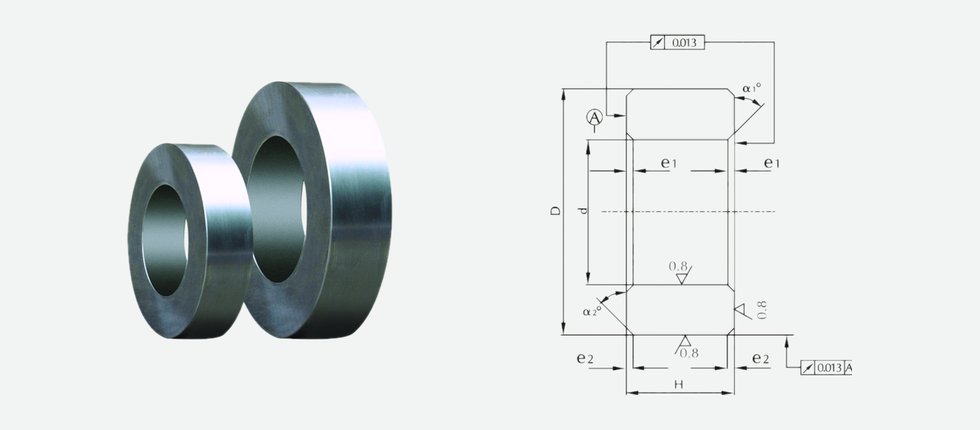
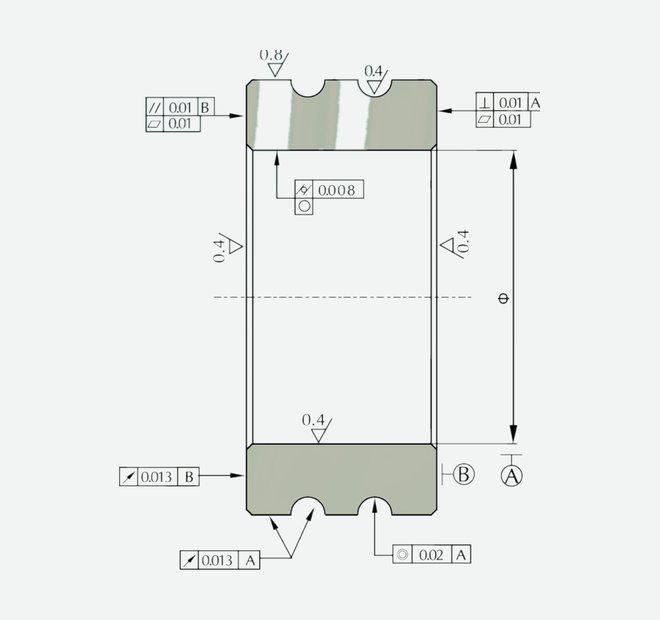
幾何公差・表面粗さ
- 溝の径方向振れ≦ 0.013 mm
- 外周の径方向振れ≦ 0.013 mm
- 端面振れ≦ 0.02 mm
- 端面平面度≦ 0.01 mm
- 端面平行度≦ 0.01 mm
- 内孔円筒度≦ 0.01 mm
- 内孔 表面粗さ0.4 μm
- 外周 表面粗さ0.8 μm
- 端面 表面粗さ0.4 μm
Grades
グレードと機械的性質
結合材の種類と量によって硬さ・靭性のバランスが決まります。結合材が少ないほど高硬度・高耐摩耗性、多いほど高靭性・高耐熱亀裂性となります。
WC–Ni–Cr 系(耐食性・耐熱亀裂性重視)
| グレード | WC(%) | Ni+Cr(%) | 密度(g/cm³) | 硬度(HRA) | 抗折力(N/mm²) |
|---|---|---|---|---|---|
| PL08R | 92 | 8 | 14.7 ± 0.15 | 88.0 | 2,800 |
| PL10R | 90 | 10 | 14.5 ± 0.15 | 87.5 | 2,750 |
| PL12R | 88 | 12 | 14.2 ± 0.15 | 86.0 | 2,700 |
| PL15R | 85 | 15 | 14.1 ± 0.15 | 85.0 | 2,650 |
| PL18R | 82 | 18 | 13.7 ± 0.15 | 83.5 | 2,600 |
| PL20R | 80 | 20 | 13.5 ± 0.15 | 82.5 | 2,550 |
| PL25R | 75 | 25 | 13.1 ± 0.15 | 80.5 | 2,450 |
| PL30R | 70 | 30 | 12.7 ± 0.15 | 79.0 | 2,350 |
| YGR20 | 90 | 10 | 14.4 ± 0.15 | 87.5 | 2,700 |
| YGR25 | 88 | 12 | 14.3 ± 0.15 | 86.5 | 2,650 |
| YGR30 | 85 | 15 | 14.2 ± 0.15 | 85.0 | 2,600 |
| YGR40 | 82 | 18 | 13.7 ± 0.15 | 83.5 | 2,550 |
| YGR45 | 80 | 20 | 13.5 ± 0.15 | 82.5 | 2,500 |
| YGR55 | 75 | 25 | 13.1 ± 0.15 | 80.0 | 2,400 |
| YGR60 | 70 | 30 | 12.8 ± 0.15 | 78.0 | 2,300 |
| YGH40T | 85 | 15 | 14.1 ± 0.15 | 84.5 | 2,700 |
| YGH45T | 80 | 20 | 13.5 ± 0.15 | 84.0 | 2,580 |
WC–Co 系(高硬度・高耐摩耗性)
| グレード | WC(%) | Co(%) | 密度(g/cm³) | 硬度(HRA) | 抗折力(N/mm²) |
|---|---|---|---|---|---|
| PL06H | 94 | 6 | 14.8 ± 0.15 | 89.0 | 2,850 |
| PL08H | 92 | 8 | 14.7 ± 0.15 | 88.5 | 2,750 |
| PL10H | 90 | 10 | 14.5 ± 0.15 | 88.0 | 2,700 |
| PL15H | 85 | 15 | 14.1 ± 0.15 | 85.0 | 2,650 |
| PL20H | 80 | 20 | 13.5 ± 0.15 | 83.0 | 2,600 |
| PL25H | 75 | 25 | 13.1 ± 0.15 | 81.5 | 2,550 |
| PL30H | 70 | 30 | 12.7 ± 0.15 | 80.0 | 2,450 |
| PL32H | 68 | 32 | 12.5 ± 0.15 | 78.5 | 2,300 |
組合せロール用グレード
| グレード | WC(%) | Co / Ni / Cr(%) | 密度(g/cm³) | 硬度(HRA) | 抗折力(N/mm²) |
|---|---|---|---|---|---|
| PL20F | 80 | 20 | 13.5 | 83.0 | 2,650 |
| PL25F | 75 | 25 | 13.1 | 81.0 | 2,600 |
| PL30F | 70 | 30 | 12.6 | 80.5 | 2,580 |
| PL32F | 68 | 32 | 12.5 | 79.5 | 2,400 |
Applications
グレード別 推奨用途
各スタンドでの負荷・衝撃・圧延速度に応じて選定します。ご使用中の圧延ラインの条件をお知らせいただければ、スタンドごとの組み合わせをご提案します。
WC–Ni–Cr 系
| グレード | 特長と推奨用途 |
|---|---|
| PL08R | 本系統の中では硬度が高く、耐摩耗性に優れる。高速線材圧延機の最終 1〜2 スタンドで、軟鋼線材・硬鋼線材の圧延に。 |
| PL10R | 耐摩耗性が高く、耐衝撃性は中程度。高速仕上圧延機の最終 1〜2 スタンドで、軟鋼線材・硬鋼線材の圧延に。 |
| PL12R | 高い耐摩耗性と耐食性。仕上圧延機の最終 1〜4 スタンド。 |
| PL15R | 耐摩耗性と耐衝撃性のバランスがよく、汎用性が高い。仕上圧延機の最終 1〜4 スタンド、または全スタンド。 |
| PL18R | 良好な靭性と耐熱亀裂性。汎用性が高く、仕上圧延機の大部分および一般圧延機の後段スタンド。 |
| PL20R | 汎用性に最も優れる。仕上圧延機の前段スタンドおよび一般圧延機の後段スタンド。 |
| PL25R | 仕上圧延機の第 1・2 スタンドおよび予備仕上スタンド。圧延速度が低い、設備精度が低い、圧延条件が安定しないラインの各スタンドにも適する。 |
| PL30R | 本系統の中では結合材量が最も多く、優れた靭性と耐熱亀裂性。予備仕上スタンドおよび熱間圧延異形棒鋼用リングロール。 |
| YGR20 | 高い耐摩耗性と耐食性。仕上圧延機の最終 1〜2 スタンド。 |
| YGR25 | 耐摩耗性・耐食性が高い。仕上圧延機の最終 1〜3 スタンド。 |
| YGR30 | 良好な靭性・耐摩耗性・耐食性・耐熱亀裂性。仕上圧延機の中間および後段スタンド。 |
| YGR40 | 良好な靭性と耐熱亀裂性。汎用性が高く、仕上圧延機の大部分および一般圧延機の後段スタンド。 |
| YGR45 | 良好な靭性と耐熱亀裂性。仕上圧延機の前段スタンド。 |
| YGR55 | 良好な耐衝撃性。予備仕上スタンドおよび異形棒鋼の熱間圧延用。旋削・フライスによる機械加工も可能。 |
| YGR60 | 良好な耐衝撃性。熱間圧延異形棒鋼用、および予備仕上圧延機の第 1・2 スタンド。 |
| YGH40T | 良好な靭性と耐衝撃性。設備の整った高速線材圧延機、小径異形棒鋼の仕上スタンド圧延に。 |
| YGH45T | 優れた靭性と耐衝撃性。一般的な高速線材圧延機・軟鋼線材圧延機、小径異形棒鋼の仕上スタンド圧延に。 |
WC–Co 系
| グレード | 特長と推奨用途 |
|---|---|
| PL06H | 全グレード中で最も硬度が高く、耐摩耗性に最も優れる。高速線材仕上圧延機の最終 1〜2 スタンドで、軟鋼線材・硬鋼線材の圧延に。 |
| PL08H | PL06H に次ぐ硬度で高い耐摩耗性、耐衝撃性は中程度。高速線材仕上圧延機の最終 2 スタンド。 |
| PL10H | 耐摩耗性と耐衝撃性のバランスがよい。高速線材仕上圧延機の最終 3〜4 スタンド。 |
| PL15H | 耐摩耗性と耐衝撃性のバランスがよく、汎用性が高い。仕上圧延機の最終 1〜4 スタンド、または全スタンド。 |
| PL20H | 汎用性に最も優れる。仕上圧延機の前段スタンドおよび一般圧延機の後段スタンド。 |
| PL25H | 優れた靭性と耐熱亀裂性。予備仕上スタンドおよび熱間圧延異形棒鋼用リングロール。 |
| PL30H | 優れた靭性と耐熱亀裂性。熱間圧延異形棒鋼用リングロールおよび予備仕上スタンド。 |
| PL32H | 優れた靭性と耐衝撃性。棒鋼・異形棒鋼の仕上スタンド圧延。 |
スタンド別 推奨グレード
| グレード | 予備仕上スタンド | 仕上スタンド | サイジングスタンド | 熱間圧延 異形棒鋼 |
|||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 1 | 2 | 3 | 4 | ||
| PL08R | ○ | ○ | ● | ● | |||||||||||||||
| YGR20 / PL10R | ● | ● | ● | ● | ○ | ○ | |||||||||||||
| YGR25 / PL12R | ● | ● | ○ | ○ | |||||||||||||||
| YGR30 / PL15R | ● | ● | ○ | ○ | |||||||||||||||
| YGR40 / PL18R | ● | ● | ○ | ○ | |||||||||||||||
| YGR45 / PL20R | ● | ● | ○ | ○ | |||||||||||||||
| YGR55 / PL25R | ○ | ○ | ● | ● | ○ | ○ | ▲ | ||||||||||||
| YGR60 / PL30R | ● | ● | ○ | ○ | ▲ | ||||||||||||||
| PL32R | ▲ | ||||||||||||||||||
| PL06H | ○ | ○ | ● | ● | |||||||||||||||
| PL08H | ● | ● | ○ | ○ | |||||||||||||||
| PL10H | ● | ● | ○ | ○ | |||||||||||||||
| PL15H | ● | ● | ● | ● | ○ | ○ | |||||||||||||
| PL20H | ● | ● | ● | ● | ○ | ○ | ○ | ○ | |||||||||||
| PL25H | ● | ● | ● | ● | ○ | ○ | ○ | ○ | ▲ | ||||||||||
| PL30H | ○ | ○ | ○ | ○ | ▲ | ||||||||||||||
| PL32H | ○ | ○ | ○ | ○ | ▲ | ||||||||||||||
| YGH40T | ▲ | ||||||||||||||||||
| YGH45T | ▲ | ||||||||||||||||||
○ 第二推奨
▲ 熱間圧延異形棒鋼用
Process
製造工程
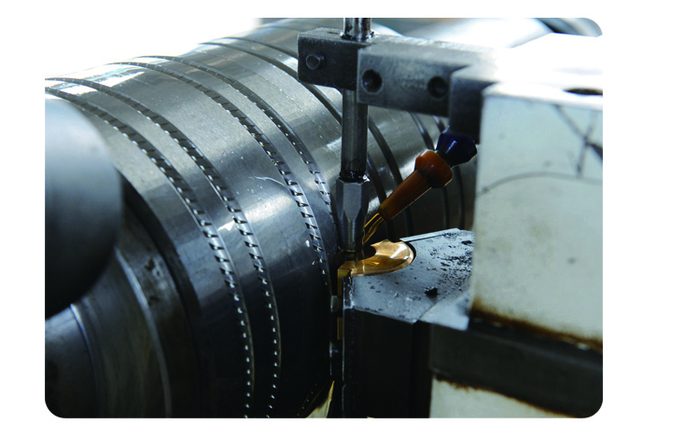
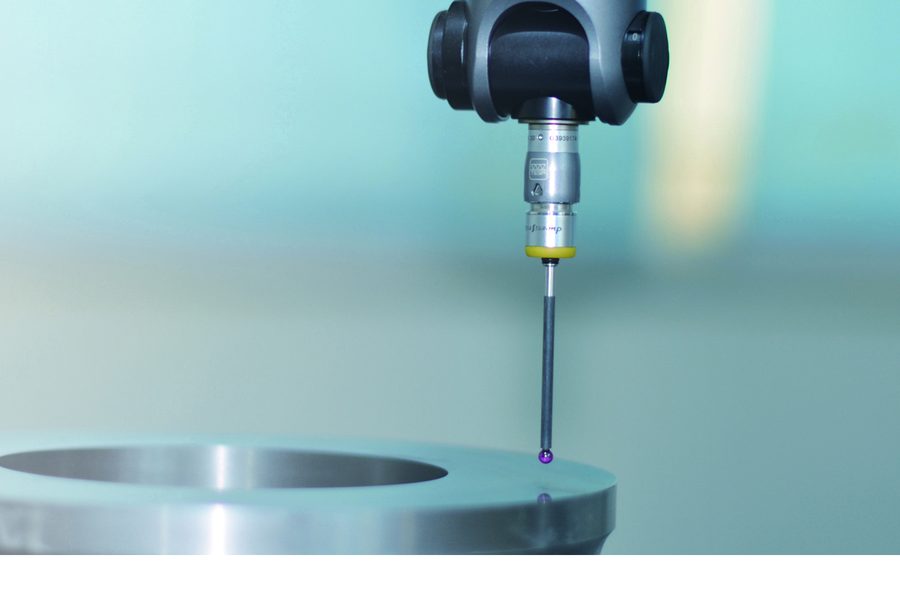
原料粉末の配合から焼結・精密加工・検査までを一貫して管理し、ロットごとの品質を安定させています。
- 01 Raw material炭化タングステン/コバルト/ニッケル・クロム
- 02 Milling混合・湿式粉砕
- 03 Granulating噴霧乾燥・造粒
- 04 Pressing加圧成形/冷間静水圧成形(CIP)
- 05 Sintering脱ロウ・加圧焼結(HIP)
- 06 Testing性能検査
- 07 Machining精密加工/組合せロール組立
- 08 Inspection探傷・寸法検査 → 完成品
Rolling
圧延方式への対応
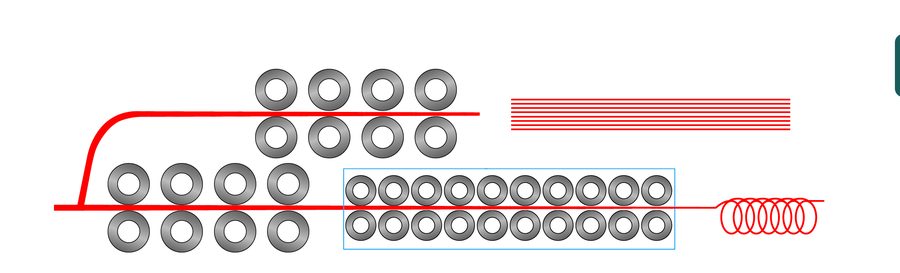
生産ラインと圧延工程に合わせて、単線圧延と 2 条・3 条・4 条のスリット圧延に対応する組合せロールを設計・製作します。K1 仕上ロール、K2 仕上前ロール、K4 予備スリットロールは超硬合金、K3 スリットロールは高速度鋼を使用し、線材・棒鋼・異形棒鋼の各品種に対応します。
スタンド構成とスリット方式
| スタンド | 役割 | 材質 | 単線 | 2 条 | 3 条 | 4 条 |
|---|---|---|---|---|---|---|
| K1 | 仕上ロール | 超硬合金 | ● | ● | ● | ● |
| K2 | 仕上前ロール | 超硬合金 | ● | ● | ● | ● |
| K3 | スリットロール | 高速度鋼 | — | ● | ● | ● |
| K4 | 予備スリットロール | 超硬合金 | — | ● | ● | ● |
Handling
ご使用にあたって
超硬合金ロールの性能を十分に引き出すには、グレード選定に加えて、取付・冷却・圧延量・再研削の管理が重要です。
1. スタンドに適したグレードの選定
各スタンドのグレードを決める前に、それぞれの特性を把握し、スタンドごとに最適な組み合わせとなるよう選定してください。前段は強度・耐熱疲労性を、後段は耐摩耗性を優先します。
2. 取付
スリーブへの挿入および取付は設計・工程で定められた精度に従って行ってください。
- リングと軸・コーンスリーブの嵌合は、きつすぎても緩すぎても不可
- 取付前にリングが仕様どおりであることを確認
- リング・スリーブ・軸の組付面を十分に清掃
- ハンマー等の硬い工具でリングを叩くことは厳禁
3. 冷却と冷却水の水質
圧延中の熱腐食・熱疲労・熱応力による網目状の熱疲労亀裂を抑えるため、冷却条件の管理が不可欠です。
- 水温 35℃ 以下/水圧 0.4〜0.6MPa
- 水量 24〜30m³/h・スタンド
- 噴射は径方向、ロール回転方向に対し 15〜30°
- 水柱幅は溝幅の 2 倍、溝へ直接噴射(霧状は不可)
- ノズル通水量は全水量の約 30%
- 水質:WC–Co 系は pH 7.2 以上の中性〜弱アルカリ性、WC–Ni–Cr 系は弱酸性域にも対応
- 固形粒子含有量 15mg/L 未満
4. 適正な圧延量
溝の微細亀裂は避けられません。深さ 0.2〜0.4mm に達した時点で速やかに下ろして再研削してください。過剰な圧延は亀裂の急速な進展と割損の原因となります。
- 予備仕上スタンド:5,000〜7,000t
- 仕上 1〜2 スタンド:2,000〜3,000t
- 仕上 3〜4 スタンド:2,000〜3,000t
- 仕上 5〜6 スタンド:1,500〜2,500t
- 仕上 7〜8 スタンド:1,500〜2,500t
- 仕上 9〜10 スタンド:1,200〜2,000t
- サイジングスタンド:1,000〜1,500t
5. 溝の再研削
再研削時は微細亀裂を完全に除去してください。残存した亀裂は次回圧延での割損リスクとなります。亀裂の残存は計測が難しいため、確実に除去できるよう研削代に余裕をみます。
- 仕上 9〜10 スタンド:0.4〜0.6mm
- 仕上 1〜8 スタンド:0.7〜1.2mm
- 予備仕上スタンド:1.2〜2.0mm
※ 記載の数値は標準的な使用条件における参考値です。圧延材種・ライン仕様により最適値は異なります。
お問い合わせ・お見積り
圧延ラインの仕様、圧延材種、現在お使いのロールの寸法・グレードをお知らせください。スタンドごとの最適な材質構成と寸法をご提案いたします。図面支給によるオーダー製作、再研削用ダイヤモンド砥石のご相談も承ります。
TEL 044-589-3085 / FAX 044-589-3235